专业证件制作流程并非简单的打印和塑封,其核心在于材料选择、防伪工艺和合规性校验。根据行业数据,超过60%的证件被拒收源于流程中对细节的忽视。以下通过5个高频问题,直接拆解各环节的操作要点。
1. 专业证件制作流程的第一步,为什么是材料预检而非设计?
很多人以为设计是起点,但实际操作中,材料预检决定了后续所有步骤能否落地。证件材质(如PVC、PET或纸质)直接影响打印附着力、层压温度及防伪嵌入方式。例如,PVC证卡在层压时温度需控制在150°C±5°C,而PET膜则要求低于130°C,否则会导致变形。
预检内容包含:基材厚度(常见0.76mm或0.30mm)、表面涂层类型(光面/哑面)、芯片位置(针对智能卡)。2023年某制卡厂因未预检一批再生PVC,导致打印后油墨晕染,整批5000张证件报废——这并非个例。所以,操作顺序应为:先确认材料规格,再进入设计环节。
2. 打印环节中,如何避免色彩偏差和图案偏移?
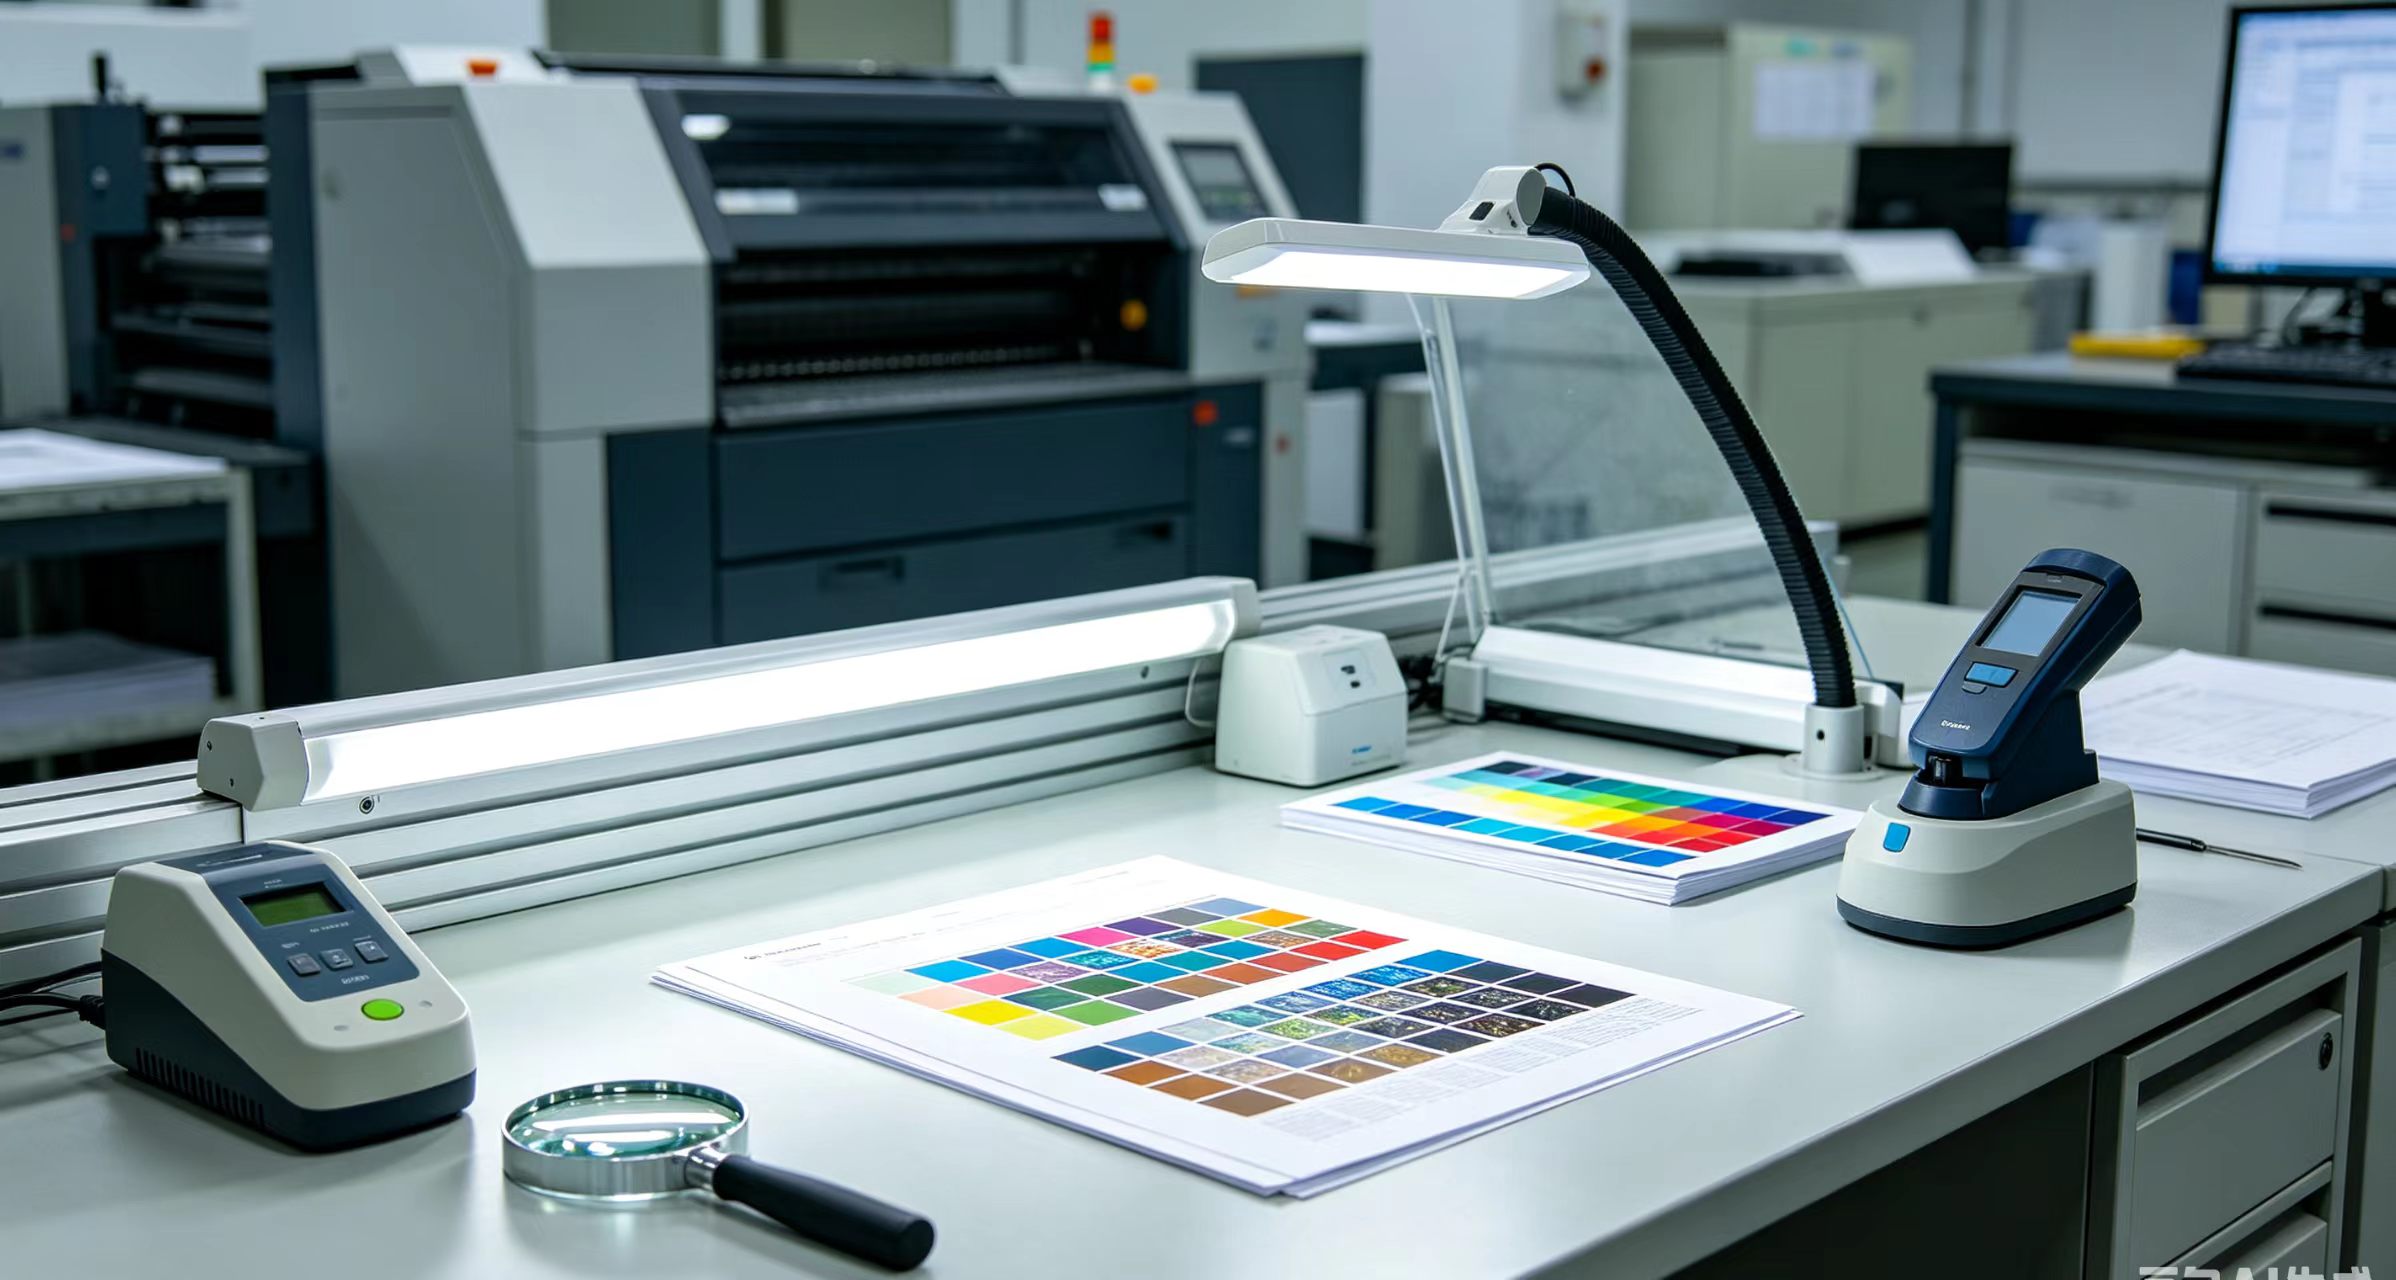
打印是视觉核心,但设备校准常被低估。专业证件制作流程中,推荐使用热转印打印机(如Zebra ZXP Series 9)或高精度喷墨系统(如Epson SureColor系列)。色彩管理上,必须在打印前用校色仪(如X-Rite i1Pro)校准显示器与打印机ICC配置,否则证件上的照片肤色会偏黄或偏蓝。
关于偏移问题:多数证卡打印机支持边到边打印,但需在驱动中设置“卡片偏移补偿”。例如,Matica XID8300i提供±0.1mm的微调功能,可有效处理双面打印时的正反对齐。坦白讲,很多小作坊忽略这一步,导致证件背面文字压到芯片区域,直接报废。
3. 层压和覆膜工艺,温度与压力应如何精确控制?
层压(Lamination)是防潮、耐磨的关键,但参数错误会引发气泡或翘边。通用PVC卡覆膜温度建议为135°C-145°C,压力为0.5-0.8MPa,时间约1-2秒。若使用激光雕刻防伪膜(如OVD膜),温度需降至120°C以避免膜内全息图案变形。
实操中,建议用热压机(如Bienfang 3892)并配备硅胶垫,确保压力均匀。一个常见误区:为了赶工提高温度缩短时间,结果导致膜面出现橘皮纹理,证件在紫外线照射下反光不均——这在安检设备下会触发警报。所以,宁可延长3秒,也不要调高温度。
4. 防伪技术嵌入,哪些工艺能提升证件安全性?
防伪是专业证件制作流程中溢价最高的环节。常见选项包括:紫外荧光油墨(仅UV灯下可见)、微缩文字(需放大镜辨认)、激光全息膜(动态变色)、以及电子芯片(RFID或接触式IC)。
以身份证为例,其内置芯片符合ISO 14443 Type B标准,而驾照类证件常采用二维条码(PDF417)存储数据。在实际操作中,嵌入芯片需精确控制位置——通常位于卡内距边缘5mm处,且层压时需使用带凹槽的模具,避免压碎芯片。2024年某公司为节省成本省去定位模具,导致3000张员工卡出现读卡失败,返工费用高达成本的两倍。
5. 质量检验与交付,如何建立可追溯的检查清单?
质检不应仅靠肉眼抽查。专业证件制作流程的收尾阶段,建议使用自动化检测设备(如Datacard MPR 6000)扫描每张证件的印刷精度、芯片读取率及覆膜完整性。人工检查时,重点核对:照片边缘是否裁切到位、文字无重影、芯片触点无氧化痕迹。
交付环节需记录批次号、生产日期和操作员编号,实现三码绑定。例如,某证件服务商在2023年引入MES系统后,将质检时间从每张3分钟压缩至40秒,但保留了100%全检——这比抽检更可靠。对于定制类证件,建议在交付前提供电子样稿确认,避免因姓名拼写错误(如“Zhang”误为“Zang”)导致的批量重做。
简单来讲,以上5个环节环环相扣,任何一步失误都会导致最终成品不符合标准。如果你正在规划自己的证件制作流程,建议从材料预检开始,逐步建立标准作业程序(SOP),并定期用测试卡验证设备稳定性。
专业证件制作流程的细节远不止这些,但掌握这5个关键点,足以避免90%以上的常见质量问题。当然,若涉及防伪证件制作或智能卡定制,还需更深入的技术参数——建议在项目初期咨询有资质的供应商,而非自行摸索。